大宗原料进厂,抽检这道坎到底怎么过?
一、一批货里的“隐秘角落”
做日化生产的人都有体会,原料进厂这件事,远没有听起来那么省心。
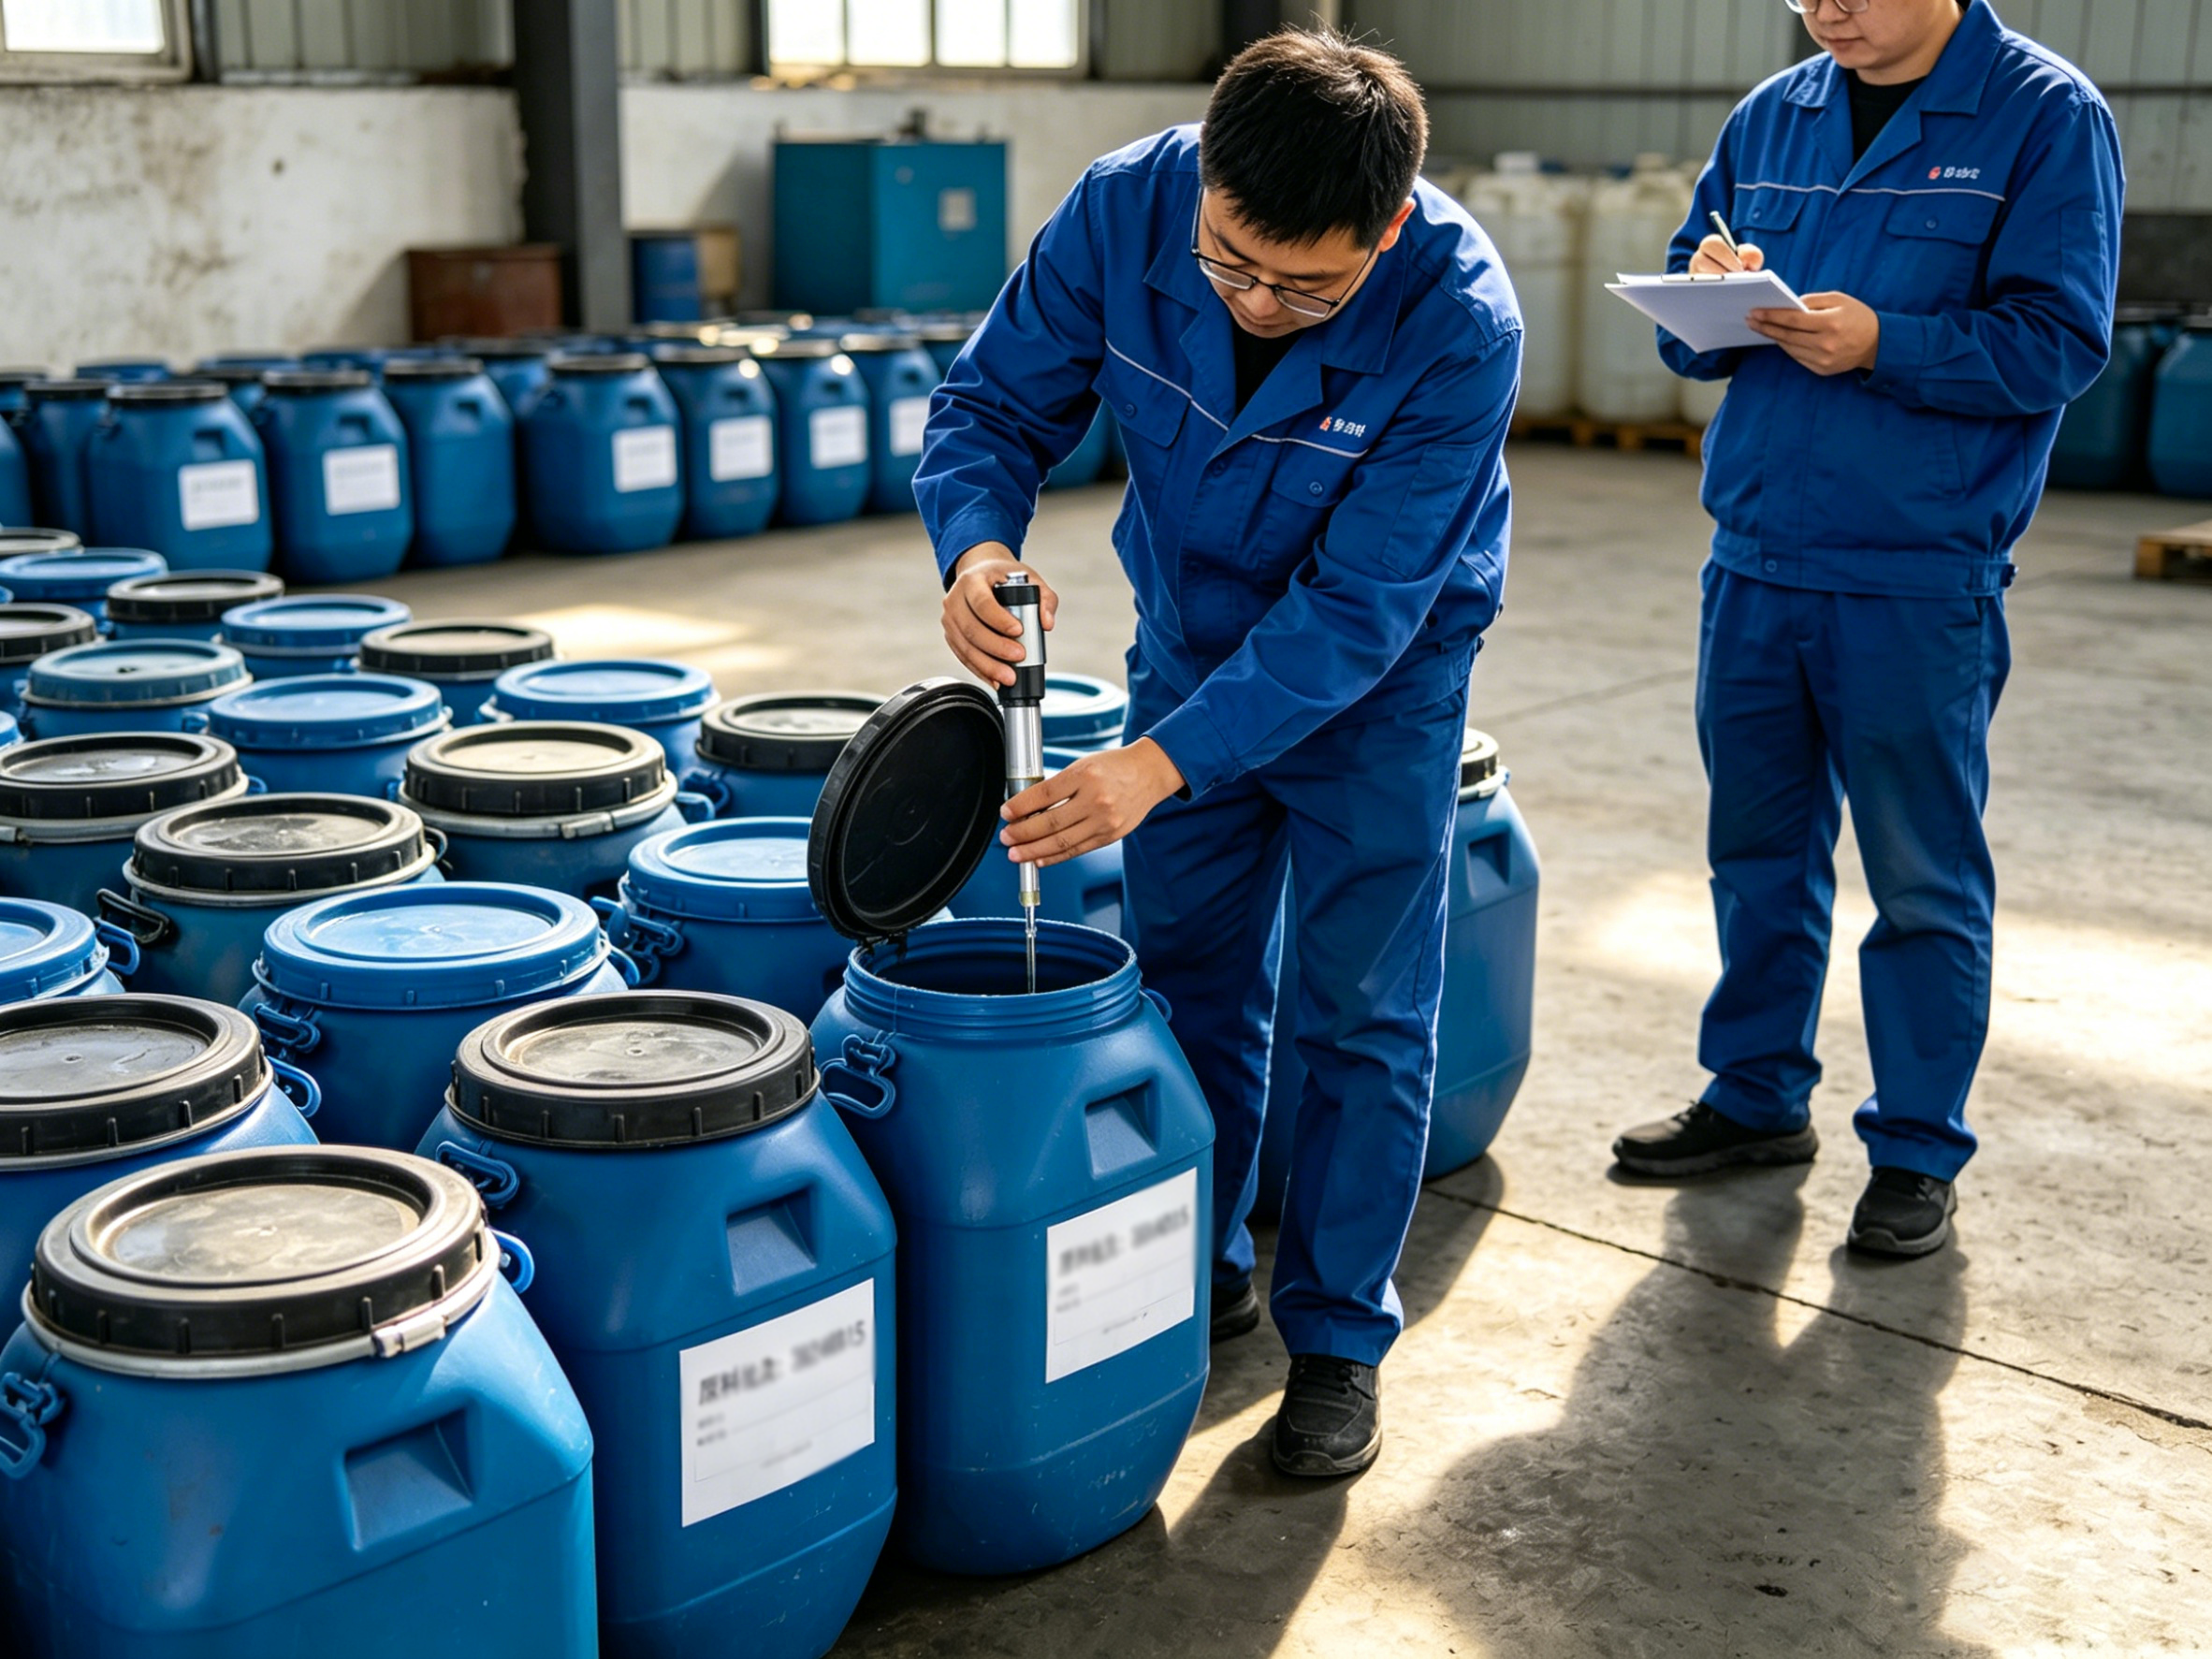
大宗原料往往是批量到货的——几十吨的粉料、上百桶的液体,一车一车地往库房里堆。按照流程,每一批都得取样送检,合格了才能投入生产。听起来简单,可问题就出在“取样”这两个字上。
你永远不知道这一批货里,哪个位置藏着雷。粉状原料在运输途中可能分层了——上面的细、下面的粗;大桶装的液体,桶与桶之间可能就差了好几个百分点的主含量;同一个托盘上的几袋货,供应商的生产时间也许隔了大半天。这种情况下,如果只在某个固定位置戳一下、取一小勺回去检测,出来的数据跟整批货的真实品质之间,到底有多大差距?
说实话,没人说得清。但生产线上因为“检测合格”的原料实际出了问题的情况,并不少见。
二、检测机构的“老三样”为什么不够用了
很多企业选择把检测外包给第三方机构,图的是专业和客观。但合作一段时间后会发现问题并没有真正解决——甚至有些老问题还在被放大。
市面上不少检测机构的取样方式,说白了就是“多快好省”四个字。采样员拎着取样袋到现场,对着包装袋表面或者桶口附近蹭一点样品,带回去交差了事。单点取样、表面取样,是行业里最普遍的做法。你不能说它完全不对——从程序上看,确实是取了样、出了报告。但从质量管理的角度讲,这份报告跟实际生产之间,可能隔着一道鸿沟。
更让人头疼的是批量送检的排期问题。几十个样品同时送过去,实验室的设备和人员是有限的,怎么办?最常见的处理方式是——今天做几个、明天做几个,穿插在其他客户的单子之间。看上去报告是一批出的,但实际上样品检测的时间跨度可能拉到了好几天。那些对水分、温度敏感的原料,放置几天之后的数据还是不是当初那个状态?这个问题的答案,大多数时候是沉默的。
三、取样这件事,精细和效率可以都要
说到改进,先从最基础的取样说起。
行业内真正懂取样的人都知道,四分法不是写在标准里的死条文,而是被无数批次验证过的有效手段。把一堆样品混匀、堆成圆锥、压平、十字划分、对角取两瓣——这个操作过程看着简单,但它解决的是“这一勺能不能代表这一堆”的根本问题。国标里对大宗原料的取样要求,从来都不是“取一点就行”,而是要根据物料的总量、包装方式、堆放状态,布设多个点位,确保空间上的覆盖。
多点位分层取样,听起来是个笨办法。但如果物料本身的均匀度就是参差不齐的,任何跳过这个步骤的操作,都是在拿整批货的质量安全做赌注。在拉姆检测的实际操作中,我们坚持的一个原则是:取样人员到了现场,不是随便找一个最近的袋子下手,而是要了解这批货是怎么堆放的、总共多少件、包装形态是什么——然后基于这些信息布设点位,从不同高度、不同位置抽取检样。
至于样品缩分,更是一个容易被忽视的关键环节。原始样品取回来之后,直接丢给仪器分析,这是很多检测机构效率至上的做法。但原始样品量大、成分分布不一定均匀,缩分的目的恰恰是把“大样”变成“平均样”。四分法在这里的价值在于——它用一种物理操作的方式,强行把样品拉回到“平均”水平线上,让后续的仪器分析真正对准的是整批货的典型状态,而不是某个局部的极端值。
四、平行双样不是“多此一举”
另一个在批检中被大量忽略的环节,是检测过程本身的稳定性评估。
同一个样品,做一次检测出一个数——这个数到底准不准?没人知道。但如果同一个样品,同时做两份独立的检测,两份结果放在一起对比,偏差在合理范围内,那这个数据的可信度就上了台阶。这就是平行双样检测的基本逻辑。
很多人觉得这增加了一倍的工作量,不划算。但从质量控制的角度看,不做平行双样,就等于放弃了对自己检测结果精密度的一切知情权。尤其是在批量送检的场景下,几十个样品的数据放在一张表上,哪些是可靠的、哪些可能有偏差,没有平行样的对照,根本无从判断。
拉姆检测在批检项目中对平行双样的执行是强制性的。这背后不是教条,而是常年实践中踩过的坑告诉我们:偶然误差的隐蔽性远超想象,而唯一的对冲手段就是让数据“自己跟自己比一比”。
五、排单这件事,考验的是对物料的理解
检测排期的问题,表面上是个流程管理问题,本质上考验的是检测机构对不同物料特性的理解深度。
有些原料放三天没问题,有些原料放半天就开始变化。同一个批次送过来的样品,如果被切割成好几个时间段的“散单”来做,数据之间的可比性就打了折扣。科学的做法其实不复杂——同一批次的样品集中排单,尽可能在相同的时间窗口内完成所有检测项目。同时根据检测项目的时效敏感度,把水分、挥发性成分这类容易受存放影响的指标排在最前面,把稳定性好的项目放在后面。
在拉姆检测的实验室内部,批检项目的排单有一个不成文的原则:从样品到达实验室的那一刻起,就按照批次和项目类型进行分流处理,确保同一批次的平行样品处在相同的环境条件和时间窗口内完成测试。这听起来不是什么高大上的技术,但在实际操作中,它对实验室调度能力的要求比想象中高得多。
六、信息系统是“无形的手”
还有一个容易被忽视的细节——数据记录和追溯。
传统模式下,取样点位、缩分记录、检测数据、环境条件,这些信息分散在不同的表格和记录本上,出了问题想往回追溯,查都查不清楚。拉姆检测内部跑通的LIMS系统,解决的就是这个问题。每一个样品从取样点位登记开始,到缩分操作记录,到平行双样的原始数据,再到最终报告生成,全部在系统内留痕。换句话说,最后出具的那份报告,不光是一个合格或不合格的结论,而是一整条可以追溯的质量链条。
这个链条的价值不在于报告本身多好看,而在于当生产端出现质量波动时,企业可以回头去查——当时进的那批原料,取样是怎么取的、检测是怎么做的、数据偏差有多大——所有信息清清楚楚。这在批量生产中的价值,怎么强调都不为过。
七、检测不是终点,是生产的起点
说到底,大宗原料的进厂检测,从来不是为了出一份报告交给审核人员看的。它是生产启动前的最后一道闸门——这道闸门的可靠性,决定了后续一整条产线的安全边际。
那些被效率绑架而简化掉的取样步骤、被排期割裂而牺牲掉的数据可比性、被单一检测而掩盖住的物料波动,最终都会以某种方式在生产端暴露出来。只不过到时候的代价,就远不是一次复检能解决的了。
从这个意义上说,取样规范和过程控制不是在给效率做减法,而是在给质量安全做加法。真正懂生产的检测机构,从来不会把效率和精度放在对立面上——因为两者之间从来没有真正的取舍,只有该不该做的判断。